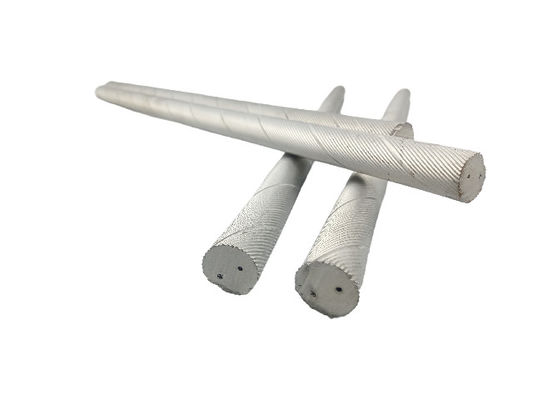
W nowoczesnej produkcji frezy z powłoką diamentową stały się niezbędnymi narzędziami do obróbki twardych, ściernych materiałów. Te wyspecjalizowane frezy łączą wyjątkową twardość diamentu z zaawansowanymi technologiami powlekania, aby zapewnić doskonałą wydajność w wymagających zastosowaniach.
W nowoczesnej produkcji frezy z powłoką diamentową stały się niezbędnymi narzędziami do obróbki twardych, ściernych materiałów. Te wyspecjalizowane frezy łączą wyjątkową twardość diamentu z zaawansowanymi technologiami powlekania, aby zapewnić doskonałą wydajność w wymagających zastosowaniach.
Czym są frezy z powłoką diamentową?
Frezy z powłoką diamentową charakteryzują się cienką warstwą diamentu osadzoną na powierzchni narzędzia lub osadzoną w postaci cząstek. Powłoka ta przekształca zwykłe narzędzia skrawające w narzędzia o wysokiej wydajności, zdolne do obróbki materiałów, które szybko zniszczyłyby konwencjonalne frezy.
Wyjątkowe właściwości diamentu sprawiają, że idealnie nadaje się do zastosowań związanych z cięciem. Dzięki twardości Mohsa wynoszącej 10 – najwyższej możliwej – diament oferuje niezrównaną odporność na zużycie i trwałość. Umożliwia to narzędziom z powłoką diamentową zachowanie ostrych krawędzi skrawających znacznie dłużej niż w przypadku narzędzi niepowlekanych podczas obróbki materiałów ściernych, takich jak grafit, ceramika, kompozyty i stopy nieżelazne.
Rodzaje frezów z powłoką diamentową
Producenci produkują kilka wariantów frezów z powłoką diamentową, każdy dostosowany do konkretnych zastosowań:
Frezy z amorficzną powłoką diamentową
Narzędzia te posiadają ultracienką powłokę diamentową (0,5–2,5 mikrona) nakładaną metodą fizycznego osadzania z fazy gazowej (PVD). Proces PVD tworzy gęstą, gładką powłokę o niskim współczynniku tarcia, dzięki czemu te frezy idealnie nadają się do precyzyjnej obróbki włókien węglowych i metali szlachetnych, gdzie jakość wykończenia powierzchni ma kluczowe znaczenie.
Frezy diamentowe z powłoką CVD
Chemiczne osadzanie z fazy gazowej (CVD) wytwarza grubsze powłoki diamentowe (8-10 mikronów) poprzez narastanie wielu krystalicznych warstw diamentu na powierzchni narzędzia. Metoda ta dokładnie kontroluje temperaturę, ciśnienie i skład gazu, aby zapewnić powstawanie czystego diamentu, a nie grafitu. Badania wskazują, że optymalna przyczepność powłoki występuje na podłożach węglikowych zawierających 6% kobaltu. Narzędzia z powłoką CVD doskonale nadają się do obróbki grafitu i kompozytów generujących sproszkowane wióry.
Frezy z diamentu polikrystalicznego (PCD).
Frezy PCD zawierają spiekane segmenty diamentowe (o grubości 0,010–0,030 cala) lutowane na korpusach narzędzi z węglików spiekanych. Proces produkcyjny obejmuje spiekanie proszku diamentowego pod wysokim ciśnieniem i w wysokiej temperaturze z kobaltem jako spoiwem. Dzięki twardości w zakresie 80–98 GPa narzędzia PCD radzą sobie z najbardziej ściernymi materiałami nieżelaznymi.
Zalety strukturalne diamentu
Wyjątkowe właściwości diamentu wynikają z jego unikalnej struktury krystalicznej. Jako alotrop węgla diament układa swoje atomy w trójwymiarową sieć czworościenną, w której każdy atom węgla tworzy cztery wiązania kowalencyjne. Ta sztywna struktura ostro kontrastuje z warstwowym układem grafitu, wyjaśniając niezrównaną twardość i wytrzymałość diamentu.
Analiza porównawcza
| Charakterystyczny |
Amorficzny diament |
Diament CVD |
PCD |
| Grubość powłoki |
0,5-2,5 mikrona |
8-10 mikronów |
0,010-0,030 cala |
| Twardość |
Umiarkowany |
Wysoki |
Skrajny |
| Ostrość krawędzi |
Precyzja |
Umiarkowany |
Precyzja |
| Idealne zastosowania |
Włókno węglowe, metale szlachetne |
Grafit, kompozyty |
Ścierne metale nieżelazne |
Zastosowania przemysłowe
- Przemysł lotniczy:Obróbka kompozytów z włókna węglowego i osnowy ceramicznej w celu uzyskania lekkich komponentów
- Automobilowy:Obróbka stopów aluminium i magnezu w celu zmniejszenia masy
- Elektronika:Precyzyjna obróbka płytek PCB i podłoży ceramicznych
- Obróbka:Produkcja form ze stopów twardych i ceramiki
- Biżuteria:Obróbka metali szlachetnych i kamieni szlachetnych
Rozważania dotyczące wyboru i użytkowania
Optymalna wydajność narzędzia wymaga starannego wyboru w oparciu o:
- Właściwości materiału przedmiotu obrabianego
- Wymagane procesy obróbki
- Możliwości obrabiarek
- Bilans kosztów i wydajności
Właściwa konserwacja wydłuża żywotność narzędzia poprzez:
- Odpowiednie parametry cięcia
- Skuteczne stosowanie chłodziwa
- Regularna kontrola zużycia
- Prawidłowe praktyki przechowywania
Ograniczenia i przyszły rozwój
Narzędzia z powłoką diamentową są wyjątkowo wszechstronne, ale nie nadają się do obróbki metali żelaznych ze względu na reaktywność chemiczną diamentu z żelazem w wysokich temperaturach. Obecne badania skupiają się na:
- Zaawansowane technologie powlekania, takie jak powłoki nanodiamentowe i wielowarstwowe
- Ulepszona geometria narzędzi zapewniająca lepsze odprowadzanie wiórów i rozpraszanie ciepła
- Rozszerzanie zastosowań w nowych dziedzinach, takich jak produkcja urządzeń medycznych
Ponieważ wymagania produkcyjne stają się coraz bardziej rygorystyczne, frezy z powłoką diamentową będą nadal ewoluować, aby sprostać wyzwaniom związanym z obróbką zaawansowanych materiałów jutra.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!