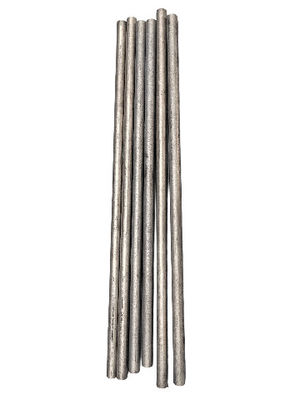
W procesach spawania precyzyjnego, zwłaszcza tych wymagających wysokiej jakości materiałów i dokładnych złączy spawania, spawanie gazem obojętnym wolframu (TIG) odgrywa kluczową rolę.źródło mocyW przypadku elektrody wolframowej, która nie jest zużywalna i odporna na ciepło, pozostaje kluczowym czynnikiem w osiąganiu optymalnych wyników spawania.Z wieloma dostępnymi typami elektrod wolframowych, wybór odpowiedniego stanowi znaczące wyzwanie.Niniejsza kompleksowa analiza analizuje parametry elektrod wolframowych spawania TIG w celu zapewnienia inżynierom i specjalistom od spawania wskazówek dotyczących wyboru i optymalizacji procesów spawania TIG.
Elektrody wolframowe do spawania TIG: materiały, kody kolorystyczne i funkcjonalność
Jak sama nazwa wskazuje, wolfram służy jako główny składnik tych elektrod.,tlenek lantanu, tlenek cerium lub tlenek toru, z których niektóre zawierają tlenki ziem rzadkich.pojemność prądu, i żywotności.
Różne rodzaje elektrod wolframowych posiadają kodowanie kolorowe dla łatwej identyfikacji i wyboru.
E3® PRO (Purple-Gold)
Ta elektroda, ulepszona wersja serii E3 firmy ABICOR BINZEL, nadaje się do wszystkich procesów spawania.bardziej jednolita struktura, która znacząco poprawia wydajność zapłonuDzięki wydłużonej żywotności działa zarówno w spawaniu prądem stałym, jak i prądem przemiennym w zastosowaniach ręcznych i automatycznych.Ta nietoksyczna elektroda stanowi przyjazną dla środowiska opcję do uniwersalnego spawania TIG.
E3® (fioletowy)
Opracowana przez ABICOR BINZEL z tlenkami ziem rzadkich, elektroda ta działa dobrze zarówno w spawaniu prądem stałym jak i prądem przemiennym.Jego doskonałe właściwości zapłonowe sprawiają, że jest idealny do automatycznego spawaniaPodczas pracy elektroda utrzymuje niższe temperatury, zapewniając lepszą zdolność przenoszenia prądu i dłuższą żywotność w porównaniu z elektrodami wolframowymi z torem,jednocześnie będąc bezpieczniejszym i bardziej przyjaznym dla środowiska.
WLa (czarny, złoty, niebieski)
Wykorzystywane głównie do spawania stali niestopowych i wysoko stopowych, stopów aluminium, tytanu, miedzi i magnezu, te elektrody z tlenkiem lantanu działają zarówno do spawania prądem stałym, jak i prądem przemiennym.Złoty wariant służy również dobrze w spawaniu mikroplazmowymElektrody WLa występują w trzech rodzajach w zależności od zawartości tlenku lantanu:
- Czarny: WLa 10 Zawiera 0,8% do 1,2% tlenku lantanu
- Złoto: WLa 15 ¢ Zawiera od 1,3% do 1,7% tlenku lantanu
- Niebieski: WLa 20 Zawiera 1,7% do 2,2% tlenku lantanu
WCe (szary)
Dodanie tlenku cerium sprawia, że elektrody te są bardziej elastyczne niż czyste wolfram, ale mniej skuteczne niż elektrody E3® lub lantanu.spają stali niestopowe i wysokostopowe, plus stopy aluminium, miedzi, niklu, tytanu i magnezu.
WP (zielony)
Te elektrody bez dopingu działają wyłącznie z prądem przemiennym fal sinusoidalnych do spawania lekkich metali i nie nadają się do spawania prądem stałym.Ze względu na bezwładność czystego wolframu i wysoką funkcję pracy zapobiegającą tworzeniu się czystej fali kwadratowejElektrody E3® stanowią idealne zamienniki.
WZr (biały)
Doping tlenkiem cyrkonium zmniejsza ryzyko zanieczyszczenia metalu spawanego.Elektrody tlenku cyrkonu wykazują słabe działanie zapłonu.
Kluczowe czynniki wyboru elektrod wolframowych
Wybór odpowiedniej elektrody ma kluczowe znaczenie dla jakości spawania.
-
Typ elektrody:Wybór na podstawie materiału spawania, procesu (przechodzący lub prąd stały) i zakresu prądu
-
Prężnica elektrody:Muszą odpowiadać prądowi spawania. Mniejsze średnice dla niskich prądów, większe dla wysokich prądów
-
Jakość i grubość szlifowania:Wpływa na stabilność łuku i wydajność zapłonu
-
Wskazówka Geometria:Wpływ na kształt spawania i jego przepuszczalność
Jakość i grubość szlifowania
Odpowiednie szlifowanie przed użyciem ma znaczący wpływ na wydajność.Szlifowanie poprzeczne (radialne) tworzy niestabilne łuki i może wprowadzać cząstki wolframu do metalu spawanegoElektrody uziemione ośniowo zapewniają doskonałe zapalenie, stabilne łuki i dobrą emisję elektronów.
TIG Geometria końcówki elektrody spawania
Uniwersalne elektrody E3® i E3® PRO ABICOR BINZEL zapewniają optymalne wyniki przy uziemieniu w temperaturze 60 stopni w określonych zakresach prądu.Przy kątach około 30 stopni działa lepiej., co może wymagać przejścia na drobniejsze elektrody.
Większe kąty szlifowania o 60 stopni powodują węższe spawania o większej zdolności prądowej i wydłużonej żywotności.
Wybór odpowiedniej elektrody spawalniczej TIG
Poniższa tabela porównuje typy elektrod wolframowych, pokazując ich zastosowania i właściwości działania, aby pomóc w zidentyfikowaniu najlepszej opcji dla konkretnych procesów spawania.Dane wyraźnie wykazują, że E3® i E3® PRO oferują uniwersalne zastosowanie z wyższą wydajnością we wszystkich parametrach:
| Charakterystyka |
E3® PRO |
E3® |
WLA 15 |
WLA 20 |
WCe 20 |
WP |
WZr 08 |
| Kolor |
Fioletowo-złote |
Kolorowy |
Złoto |
Niebieski |
Szary |
Zielona |
Biały |
| DC negatywny |
++++++++ |
++++++++ |
++++++ |
++++++ |
++++++ |
/ |
/ |
| Klimatyzator |
++++++++ |
++++++++ |
++++++ |
++++++ |
++++++ |
++++ |
+ |
| Stabilność łuku |
++++++++ |
++++++ |
++++ |
++++ |
++++ |
/ |
+ |
| Wypalenie |
++++++++ |
++++++++ |
++++++++ |
++++++++ |
++++++ |
+++ |
/ |
| Życie w służbie |
++++++++++++++++ |
++++++++++++++ |
++++++ |
++++++ |
++++ |
++ |
+ |
| Stali wysoko stopowych |
++++++++ |
++++++++ |
++++++++ |
++++++++ |
++++++ |
/ |
/ |
| Aluminiowe |
++++++++ |
++++++++ |
++++++++ |
++++++++ |
++++++ |
++++ |
+ |
Wniosek
Wybór i optymalizacja elektrod wolframowych do spawania TIG wiąże się ze złożonymi rozważaniami.Specjaliści zajmujący się spawaniem mogą znacząco poprawić jakość i wydajność spawaniaNiniejszy przewodnik dostarcza niezbędnych informacji do podejmowania świadomych decyzji w celu osiągnięcia optymalnych wyników spawania TIG.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!