W warsztatach metalowych czas równa się pieniądz. Każdy moment, w którym wiertło stoi bezczynnie, każda konieczna wymiana narzędzia, wszystko to dyskretnie zmniejsza marżę zysku. Rozwiązaniem pozwalającym zachować precyzję przy jednoczesnej znacznej poprawie wydajności wiercenia i obniżeniu kosztów produkcji może być wybór odpowiedniego wiertła węglikowego.
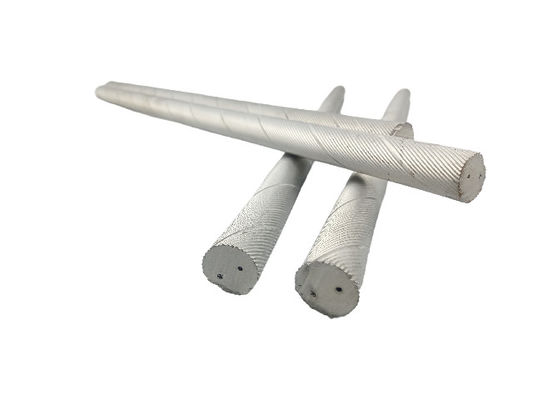
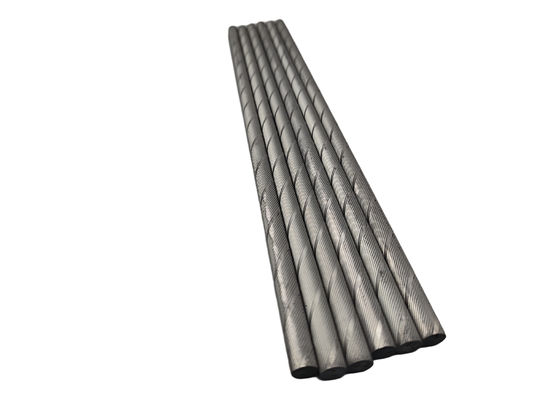
Wiertła węglikowe, wykonane z węglika wolframu, odgrywają kluczową rolę w skrawaniu różnych materiałów ze względu na ich wyjątkową wydajność. Od stali węglowej po stopy żaroodporne, wiertła węglikowe zapewniają niezawodne wyniki. Ich podstawowa zaleta wynika z ekstremalnej twardości materiału i zdolności do utrzymania tej twardości nawet w środowiskach o wysokiej temperaturze. Zwykle składają się z węglika wolframu i kobaltu jako spoiwa, wiertła te mogą zawierać dodatkowe składniki, takie jak węglik tytanu do określonych zastosowań.
Wiertła z węglików spiekanych i stali szybkotnącej: porównanie wydajności
W obróbce metali dwie najczęstsze opcje to wiertła ze stali szybkotnącej (HSS) i węglików spiekanych. Wybór między nimi zależy od konkretnych wymagań dotyczących obróbki, w tym czasu przetwarzania i względów kosztowych.
Zalety wierteł węglikowych
Bity węglikowe wyróżniają się odpornością na zużycie i obróbką z dużymi prędkościami:
-
Doskonała odporność na zużycie:Bity węglikowe wykazują znacznie lepszą odporność na zużycie niż wiertła HSS. Podczas gdy HSS zawiera elementy takie jak wolfram, chrom i kobalt w celu poprawy trwałości, węglik ma lepsze wyniki pod tym względem. Przekłada się to na dłuższą żywotność narzędzia w identycznych warunkach, zmniejszenie częstotliwości wymiany narzędzia i obniżenie kosztów produkcji.
-
Możliwość cięcia z dużą prędkością:Węglik utrzymuje swoją twardość w podwyższonych temperaturach. Podczas skrawania z dużą prędkością tarcie generuje ciepło, a mimo to wiertła węglikowe zachowują wydajność cięcia bez mięknięcia i deformacji. Natomiast wiertła HSS mają tendencję do utraty twardości po podgrzaniu, co pogarsza zarówno wydajność cięcia, jak i trwałość narzędzia.
Wady wierteł z węglików spiekanych
W porównaniu do HSS, wiertła węglikowe mają dwa podstawowe ograniczenia:
-
Niższa wytrzymałość:Stosunkowo kruchy charakter węglika sprawia, że jest on bardziej podatny na pękanie pod wpływem zginania lub wibracji. Właściwa kontrola wiórów staje się niezbędna, aby zapobiec gromadzeniu się lub splątaniu, które mogłoby spowodować uszkodzenia udarowe. Jednak ta sama cecha przyczynia się do lepszej precyzji wiercenia, ponieważ wiertło jest odporne na zginanie podczas pracy.
-
Wyższy koszt:Proces produkcyjny sprawia, że wiertła węglikowe są droższe niż ich odpowiedniki ze stali HSS, co może budzić obawy niektórych firm w związku z inwestycją początkową. Niemniej jednak wydłużona żywotność i zwiększona wydajność często skutkują niższymi całkowitymi kosztami eksploatacji w miarę upływu czasu.
Typowe typy wierteł z węglików spiekanych
Dwie główne kategorie bitów węglikowych to bity pełnowęglikowe i bity z płytkami wymiennymi.
-
Bity pełnowęglikowe:Charakteryzują się one jednoczęściową konstrukcją od trzpienia po krawędź skrawającą, co sprawia, że są idealne do otworów o małej średnicy wymagających dużej precyzji. Zużyte krawędzie tnące można ponownie zeszlifować w celu przywrócenia ostrości, wydłużenia żywotności narzędzia i zmniejszenia kosztów długoterminowych.
-
Indeksowane bity wkładane:Zawierają korpus wiertła z wymiennymi wkładkami tnącymi, co pozwala na szybką wymianę płytek zamiast całkowitej wymiany wiertła. Taka konstrukcja minimalizuje błędy wynikające ze zużycia narzędzia i jest szczególnie opłacalna w przypadku otworów o dużych średnicach. Niektóre modele wykorzystują wiele płytek, aby jeszcze bardziej zwiększyć wydajność i dokładność.
Kryteria doboru wierteł z węglików spiekanych
Wybór odpowiedniego wiertła węglikowego wymaga oceny wielu czynników, w tym średnicy otworu, głębokości, wymagań dotyczących precyzji i materiału przedmiotu obrabianego.
Rozważania dotyczące średnicy i głębokości otworu
Kluczowe punkty przy wyborze na podstawie specyfikacji otworu:
-
Średnica:Rzeczywiste wywiercone otwory są zwykle nieco większe niż średnica wiertła ze względu na dokładność montażu, metody wprowadzania i wibracje podczas pracy. Aby spełnić wymagania projektowe, należy wziąć pod uwagę te czynniki podczas wyboru.
-
Głębokość:Głębokie otwory (przekraczające dziesięciokrotną średnicę) wymagają dłuższych bitów, które charakteryzują się zmniejszoną stabilnością i zwiększonym ryzykiem złamania lub odchylenia. W takich przypadkach otwory pilotujące mogą poprawić dokładność pozycjonowania.
-
Precyzja (tolerancja):Otwory wymagające ciasnego pasowania zwykle wymagają procesów wykańczających, takich jak rozwiercanie lub wytaczanie po wierceniu. Wybierz nieco mniejsze bity, aby umożliwić późniejsze operacje.
Rozważania dotyczące materiału przedmiotu obrabianego
Właściwości materiału dyktują zarówno wybór materiału narzędzia, jak i wymagania dotyczące chłodzenia:
-
Wybór narzędzia w zależności od materiału:Różne materiały wymagają specjalnego składu narzędzi. Producenci zazwyczaj zalecają gatunki narzędzi w oparciu o grupy materiałów — na przykład gatunek P dla stali węglowej, gatunek N dla stopów aluminium.
-
Narzędzia zasilane chłodziwem:Materiały takie jak stal miękka lub aluminium często stwarzają problemy w zakresie odprowadzania wiórów. Bity z otworami na chłodziwo umożliwiają wtrysk płynu podczas pracy, skutecznie usuwając wióry i minimalizując zakłócenia podczas obróbki.
Optymalne warunki obróbki bitów węglikowych
Prawidłowe ustawienie wymaga dostosowania długości narzędzia i odprowadzania wiórów:
-
Regulacja długości narzędzia:Wraz ze wzrostem wydłużenia narzędzia wraz z głębokością otworu rośnie również ugięcie. Należy odpowiednio dostosować prędkość skrawania i posuw.
-
Ewakuacja wiórów:Niezależnie od tego, czy wióry tworzą długie pasma, czy fragmenty, zapewnienie ich płynnego usuwania zapobiega splątaniu, które mogłoby zakłócić proces obróbki.
Odniesienie do parametrów obróbki
| Materiał przedmiotu obrabianego |
Prędkość skrawania (m/min) |
Szybkość posuwu (mm/obr.) |
| Stal węglowa (S50C) |
120 |
0,20 |
| Stal nierdzewna (SUS430) |
80 |
0,15 |
| Stop tytanu (Ti-6Al-4V) |
40 |
0,15 |
| Stop aluminium (A5052) |
200 |
0,10 |
Wybór odpowiednich wierteł z węglików spiekanych i skonfigurowanie optymalnych warunków obróbki w oparciu o właściwości materiału i wymagania przetwarzania stanowi podstawę wydajnych operacji wiercenia, które zmniejszają koszty przy jednoczesnym zwiększeniu produktywności.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!